
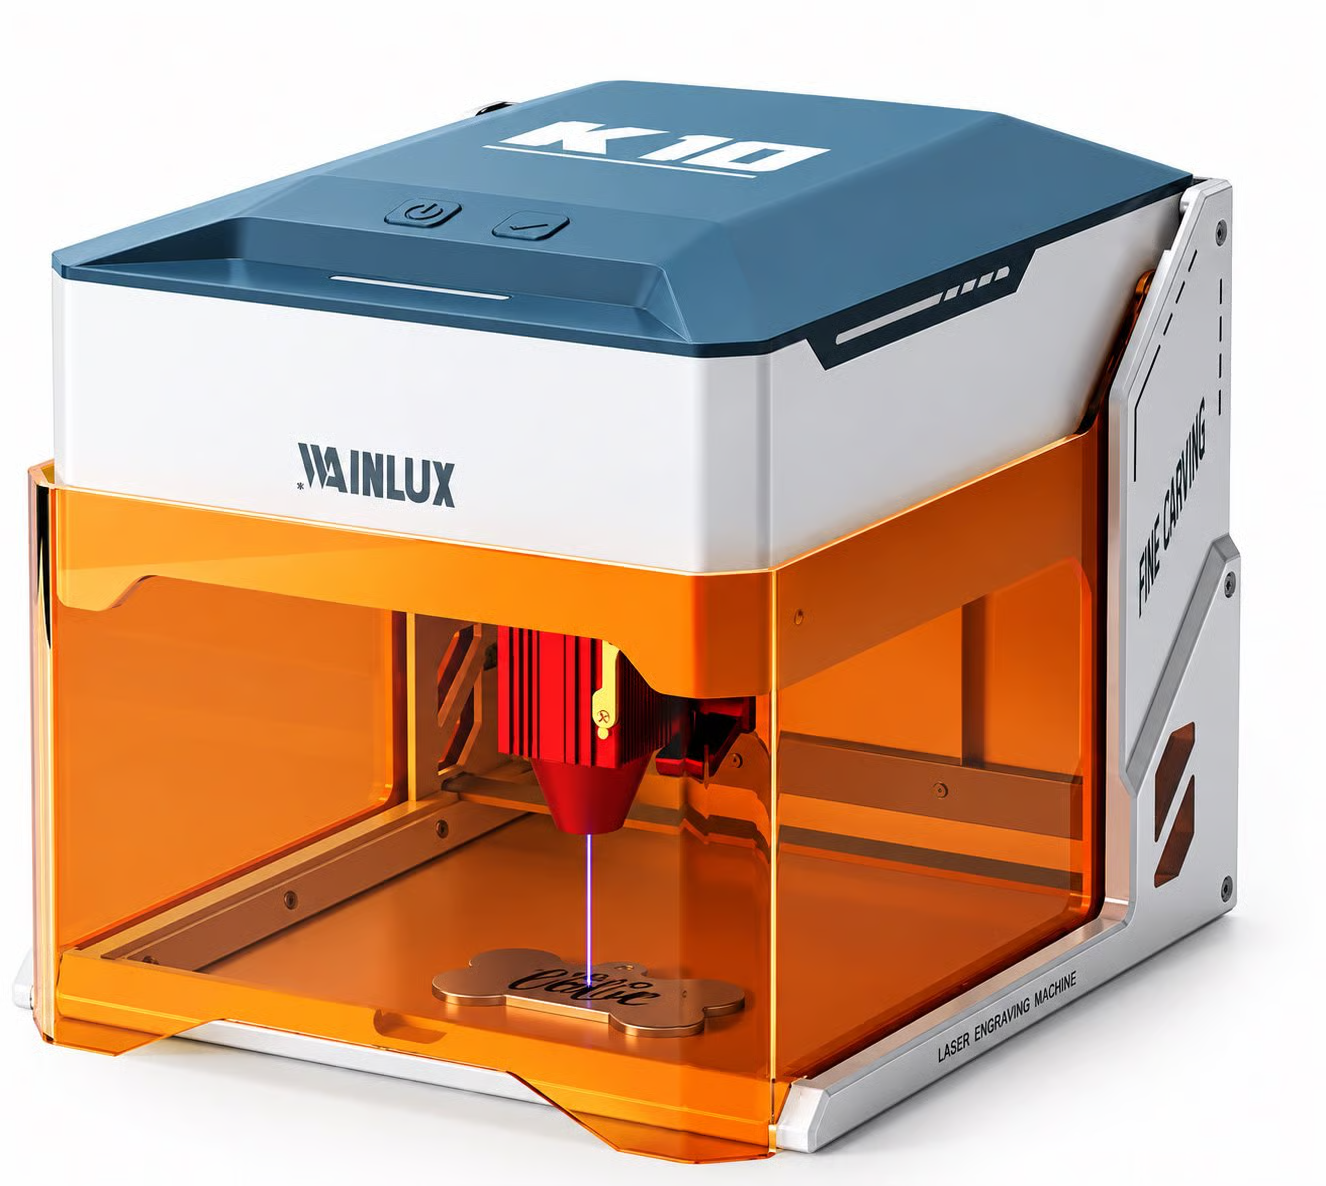
Требования к процессу серийной лазерной маркировки стекла — подготовка поверхности, оснастка и производительность — и следующая из них карта выбора машины.
Лазерная маркировка стекла в серийном масштабе — сотни стаканов, бутылок или панелей в неделю — это прежде всего задача процесса, а не станка. Покупатели, которые сначала выбирают станок, обычно заново открывают требования к процессу уже в середине производства, когда переделка обходится дорого. В этом руководстве сначала описан процесс, а затем — выбор станка, который из него следует.
Требование процесса 1: Подготовка поверхности — часть работы
Прозрачное стекло прозрачно на длинах волн настольных станков, поэтому лазер должен взаимодействовать с чем-то на поверхности. На практике это означает один из двух рабочих процессов:
Окрашенное/покрытое стекло: стекло поступает с покрытием или его наносят; лазер удаляет покрытие, оставляя чистую, высококонтрастную маркировку.
Маскировка цветной бумагой: поверхность закрывают цветной бумагой; лазер гравирует сквозь неё, а маркировку затем очищают.
Оба варианта — проверенные, воспроизводимые производственные процессы, но каждый добавляет операцию подготовки и очистки на единицу продукции. Учтите это в цене за штуку, прежде чем предлагать цену клиентам. Любой поставщик, который не упоминает подготовку поверхности при обсуждении маркировки стекла, описывает станок, а не процесс.
Требование процесса 2: Оснастка и постоянство фокуса
Серийная маркировка стекла держится на воспроизводимости. Заложите:
Фиксированная оснастка для каждого семейства изделий, чтобы каждая единица попадала в одно и то же положение относительно луча.
Постоянное фокусное расстояние по всей партии — функции умного позиционирования или автофокуса (линейки F1 и X1) избавляют от подстройки под каждую единицу.
Правила отступа от края для ободков и ручек, где кривизна искажает маркировку.
Для цилиндрических изделий (бутылок, круглых стаканов) требуется вращение во время гравировки — уточните у поставщика, какие поворотные принадлежности доступны и протестированы для станка, который вы покупаете, прежде чем планировать эту линейку продукции.
Требование процесса 3: Архитектура производительности
В серийном производстве правильная архитектура станка важнее чистой мощности:
Мелкие форматы с высокой повторяемостью: гальванометрический станок (Z3-5W) направляет луч без перемещения головки, поэтому идентичные повторяющиеся задания выполняются быстрее всего.
Настройка повторяющихся заданий: встроенные экраны и умное позиционирование (линейка F1) сокращают переналадку между SKU.
Крупные плоские панели и вложенные раскладки: широкоформатные портальные столы (X1 30x30 см, L8 40x40 см) обрабатывают больше единиц за цикл.
Смешанные заказы стекло + металл: двухлазерные конфигурации позволяют вести оба семейства изделий в одном рабочем процессе.
Карта выбора станка для серийной маркировки стекла
Подставки, мелкое плоское стекло, подарки: диодные модели 5–10 Вт (K10-5W, K8-10W, X2-10W) с фиксированной оснасткой.
Средние панели и партии: X1-10W (30x30 см) с автофокусом для повторного выравнивания.
Плоское стекло вывесочного масштаба: линейка L8 (40x40 см), когда заготовки крупные.
Серийные промо-изделия мелкого формата: Z3-5W с гальванометром для максимального количества штук в час.
Линейка продукции, включающая металлические компоненты: добавьте модель 1064 нм (K8-1064nm) или выберите двухлазерный станок.
Контроль качества для серийных запусков
Встройте в рабочий процесс три проверки: контроль первой детали после настройки, проверку контраста в середине партии по эталонному образцу и финальный визуальный осмотр перед упаковкой. Документируйте настройки (мощность, скорость, проходы, положение фокуса) для каждого семейства изделий, чтобы любой оператор мог воспроизвести результат — именно эта документация, а не станок, делает работу по маркировке стекла масштабируемой.
Часто задаваемые вопросы
Может ли любой лазер наносить на стекло постоянную маркировку?
Настольные диодные станки наносят маркировку на стекло через подготовленные поверхности (покрытие или маскировку), давая долговечный результат, когда сама поверхность долговечна. Промышленная подповерхностная маркировка чистого стекла — это другой класс оборудования (UV/CO2) с другими затратами.
Как учесть подготовку поверхности в коммерческом предложении?
Замерьте время одного полного цикла — маскировка или покрытие, гравировка, очистка, осмотр — и умножьте на стоимость труда. Сравните это с покупкой стекла с предварительным покрытием у вашего поставщика стеклотары.
Какую производительность ожидать в час?
Это зависит от размера маркировки, разрешения и обработки. Запросите у поставщиков реалистичное время цикла на вашем макете и правильно закрепите изделие — обычно ограничением является время настройки, а не скорость луча.
Спроектируйте ваш серийный процесс вместе с нами
Отправьте ваши стеклянные изделия, макет и целевой объём на [email protected]. Xiamen Spring Technology Co., Ltd. производит линейки диодных, гальванометрических, 1064 нм и двухлазерных станков WAINLUX, поддерживает пробные запуски от 1 до 5 единиц и поможет вам построить процесс, а не просто продать станок.